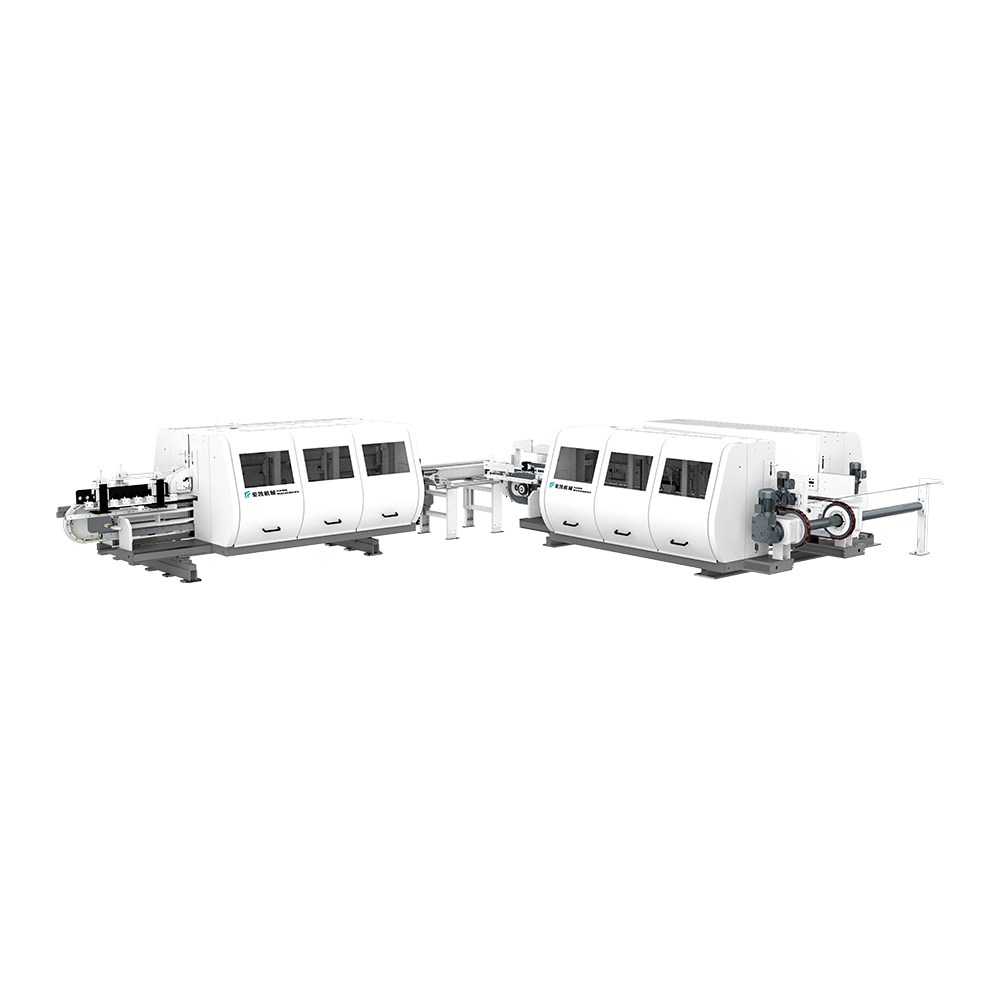
Linia gniazda podłogowego (Double End cznoner)
Produkt może przenosić podłogę pionowo i poziomo. Seria maszyn obejmuje potrz...
Zobacz szczegółyW zakładzie produkującym podłogi, który produkuje 500 paneli na zmianę, różnica między piłą jednopiłową a piłą trójostrzową polega nie tylko na szybkości cięcia. Jest to liczba dotknięć panelu przez operatora. A 3 piła wzdłużna pobiera jedną deskę o szerokości 1220 mm, przepuszcza ją przez trzy równoległe brzeszczoty i zwraca trzy paski, które są gotowe do następnego etapu obróbki. To sprawia, że jest to najbardziej praktyczny punkt wyjścia dla producentów, którzy potrzebują stałej szerokości rowka bez płacenia pełnej ceny za wysokowydajny system wielopiłowy.
Kluczem jest równowaga. Konfiguracja z trzema ostrzami zapewnia elastyczność taśmy, jakiej nie może zapewnić maszyna z dwoma ostrzami, jednocześnie unikając zapotrzebowania na moc i złożoności w zakresie odstępów, które występują w przypadku pięciu lub więcej ostrzy. Jeśli szerokość paneli zmienia się z dnia na dzień, piła trójpiłowa jest zazwyczaj konfiguracją, która pozwala kontrolować zarówno czas wymiany, jak i koszt brzeszczotu.
Piła trójpiłowa to piła wielopiłowa z trzema ostrzami rozmieszczonymi odpowiednio do szerokości gotowego paska. Ostrza osadzone są na wspólnym wrzecionie, a dystanse między nimi wykonane z laminowanej stali lub stopu. Podczas przesuwania deski zewnętrzne ostrza przycinają krawędzie, a środkowe ostrze przecina środkowy pas. W jednym przebiegu otrzymasz trzy paski zamiast jednego. Zewnętrzne wykończenia krawędzi opadają, a trzy paski przesuwają się do przodu, do linii rowka lub fazowania.
Ten projekt ma znaczenie dla zakładów produkujących podłogi, ponieważ dalsze maszyny oczekują wąskiej tolerancji szerokości. Jeśli piła wzdłużna przetnie pasek o 3 mm za szeroki, dwustronny czopiarz musi usunąć więcej materiału, co zwiększa zużycie narzędzia i zwiększa ryzyko wykruszania się laminatu i SPC. Trójpiła z dokładnymi kołnierzami dystansowymi i sztywnym wrzecionem zmniejsza to ryzyko.
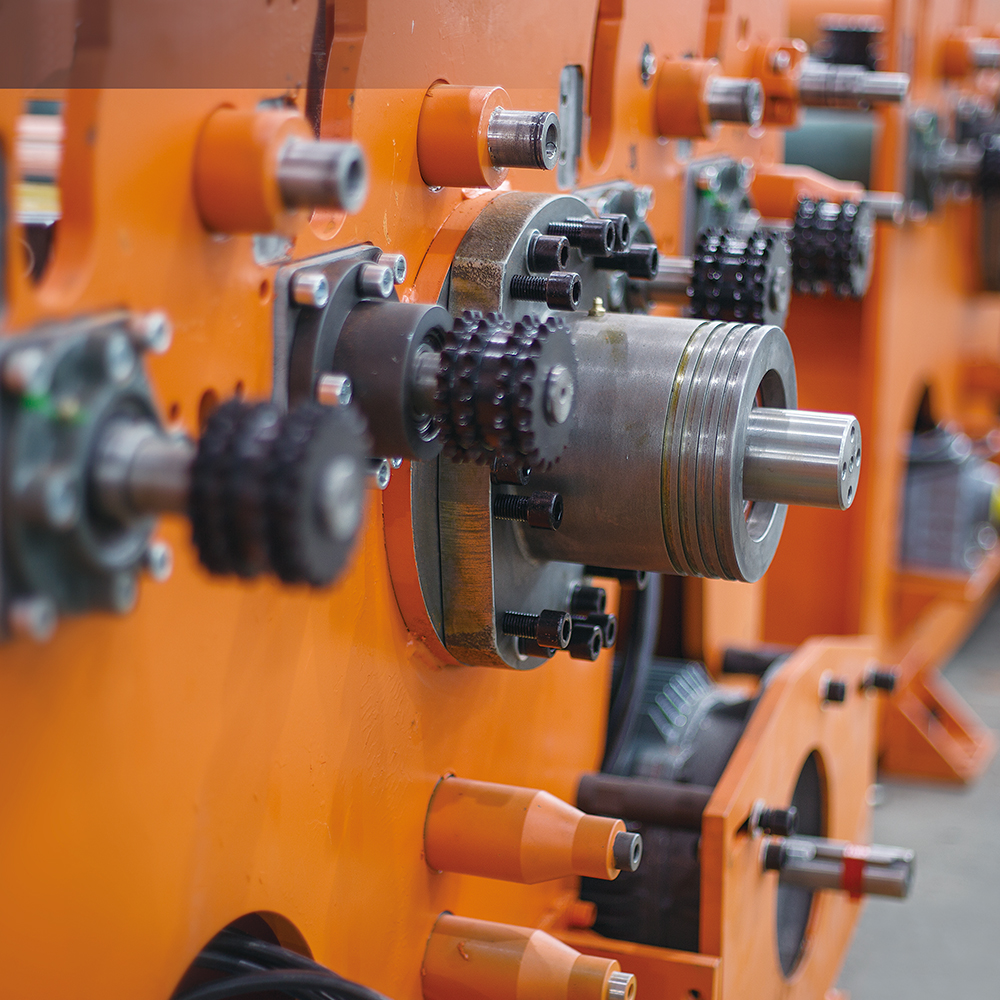 Wieloostrzowa piła wzdłużna do podłóg i paneli ściennych Ta piła wzdłużna obsługuje płyty SPC, WPC, laminaty i inne płyty z prędkością posuwu do 32 m/min i szerokością roboczą 1300 mm, wykorzystując górne i dolne napędy rolkowe, aby zachować integralność powierzchni i precyzyjną tolerancję szerokości. Zobacz produkt →
Podstawowymi elementami maszyny są przenośnik podający lub stół rolkowy, system rolek dociskowych oraz obudowa piły z regulowanym wrzecionem. Materiał przemieszcza się do obudowy piły pod kontrolowanym ciśnieniem, przechodzi przez trzy ostrza i wychodzi na stół odbiorczy. Niektóre maszyny wykorzystują napęd z rolką górną, która przeciąga deskę i utrzymuje ją płasko; inni używają dolnego łańcucha zasilającego. W przypadku materiałów podłogowych takich jak SPC i WPC często preferowany jest napęd rolkowy z rolkami gumowymi lub uretanowymi, ponieważ chroni powierzchnię przed śladami, zachowując jednocześnie przyczepność.
W typowym procesie produkcyjnym trzy piły wzdłużne poprzedzają dwustronną czopiarkę, następnie stanowiska do fazowania i malowania rowków w kształcie litery V. W zakładach produkujących zarówno laminat, jak i SPC możliwość szybkiej wymiany podkładek dystansowych ostrzy staje się równie ważna jak moc piły. Dobrze zaprojektowana piła trójpiłowa umożliwia przejście z paska 80 mm na pasek 100 mm w ciągu kilku minut, a nie godzin.
Aby ułatwić podjęcie decyzji, porównaj maszynę z 3 piłami wzdłużnymi z konfiguracjami jedno- i wielopiłowymi, stosując typowe cele produkcyjne. Poniższe liczby dotyczą deski podłogowej o grubości 12 mm i prędkości posuwu 8 m/min.
| Konfiguracja | Paski na przejście | Typowa tolerancja szerokości | Najlepsze dopasowanie |
|---|---|---|---|
| Piła jednoostrzowa | 1 | ±1,5 mm | Praca niskonakładowa, szerokie listwy |
| 3 piła wzdłużna | 3 | ±0,4 mm | Podłogi średniej wielkości, elastyczne szerokości |
| Piła wzdłużna 5-ostrzowa | 5 | ±0,4 mm | Wysokoobjętościowe przebiegi o stałej szerokości |
Te tolerancje nie stanowią gwarancji; zależą one od ostrości ostrza, bicia wrzeciona i równomierności posuwu. Zasada jest jednak niezmienna: maszynę z mniejszą liczbą ostrzy łatwiej jest ustawić w linii i jest mniej narażona na różnice w rozszerzalności cieplnej w stosie.
Na jakość rozrywanej krawędzi wpływają trzy czynniki: dokładność kołnierzy rozstawu ostrzy, bicie wrzeciona i profil docisku rolek podających. Jeśli którykolwiek z nich jest wyłączony, paski nie będą spójne, a znajdująca się poniżej linia szczeliny spowoduje utworzenie niedopasowanych połączeń na pióro i wpust.
Kołnierze dystansowe są szlifowane na dokładne szerokości. Nawet różnica 0,05 mm pomiędzy kołnierzami może spowodować widoczną różnicę szerokości pomiędzy paskami. W przypadku podłóg, gdzie dłutownica zależy od stałej szerokości materiału, różnica ta szybko staje się odrzutem lub źle ustawionym połączeniem.
Wrzeciono musi obracać się bez mierzalnych drgań. Gdy bicie przekroczy luz boczny brzeszczotu, cięcie staje się nierówne, a na laminowanej powierzchni pojawiają się wióry. Regularne kontrole bicia za pomocą czujnika zegarowego powinny stanowić część harmonogramu konserwacji.
Zbyt mały nacisk powoduje ugięcie deski; zbyt duży nacisk może pozostawić ślady na miękkiej powierzchni SPC lub WPC. Celem jest spójny chwyt, który utrzymuje deskę prostopadle do ostrzy. W przypadku grubego drewna wielowarstwowego może być potrzebny większy nacisk niż w przypadku cienkiej płyty PCV. Dlatego też piła trójpiłowa z regulowanym dociskiem rolek jest bezpieczniejsza dla zakładu przetwarzającego materiały mieszane.
Twoje parametry cięcia powinny być dopasowane do materiału, który najczęściej obrabiasz. SPC i WPC są gęste i ścierne, co oznacza, że ostrza mają więcej zębów i mniejszą prędkość posuwu. Płyty laminowane są mniej ścierne, ale mają twardą powierzchnię z melaminy, która może odpryskiwać. Drewno wielowarstwowe wymaga ostrych, agresywnych ostrzy i odpowiedniego odsysania pyłu.
Wybierając piłę trójpiłową, zapytaj dostawcę o maksymalną głębokość cięcia, minimalną szerokość paska i czy maszyna może obsługiwać ostrza o różnych średnicach. W przypadku zakładu produkującego podłogi, który w różne dni obrabia drewno wielowarstwowe o grubości 12 mm SPC i 15 mm, potrzebna jest piła, która może obsłużyć brzeszczot o średnicy 300 mm na jednej zmianie i 320 mm na następnej, bez większych zmian mechanicznych.
Codzienna konserwacja piły trójpiłowej zajmuje około 15 minut. Należy wyczyścić rolki podające, sprawdzić kołnierze dystansowe ostrzy pod kątem nagromadzonego kurzu i sprawdzić, czy piła łupana lub wrzeciono szybkozamykające są dobrze zamocowane. Co tydzień sprawdzaj brzeszczoty pod kątem uszkodzeń zębów i wymieniaj brzeszczoty, które w wyniku ostrzenia utraciły więcej niż 10% swojej pierwotnej średnicy. Co miesiąc mierz bicie wrzeciona i sprawdzaj ustawienie stołu odbiorczego.
Kiedy krawędzie brzeszczotu stępią się, piła zacznie ciąć szersze kawałki i wyrywać więcej powierzchni. Jeśli na krawędzi cięcia widzisz ślady przypaleń, oznacza to, że prędkość posuwu jest zbyt mała lub ostrze jest niewystarczająco ostre. Jeśli zauważysz odpryski w dolnej części cięcia, strona wyjściowa ostrza może być źle ustawiona. Są to oznaki, że piła wzdłużna 3 wymaga uwagi, zanim spowoduje pełne przesunięcie odrzuconych części.
Więcej informacji na temat poprawy dokładności cięcia można znaleźć w artykule jak poprawić dokładność cięcia na piłze 3-piłowej .
Ostatecznie 3-piła jest świadomym wyborem dla producentów podłóg i paneli ściennych, którzy potrzebują powtarzalnej szerokości paska bez złożoności jednostki z pięcioma ostrzami. Zapewnia trzy paski na przebieg, odpowiednią liczbę ostrzy i wystarczającą elastyczność, aby przełączać się między popularnymi szerokościami materiałów. Połącz to ze zdyscyplinowaną procedurą konserwacji, a dzięki temu Twoje dalsze linie dłutowania, ukosowania i malowania będą działać zgodnie z harmonogramem.
Produkt może przenosić podłogę pionowo i poziomo. Seria maszyn obejmuje potrz...
Zobacz szczegóły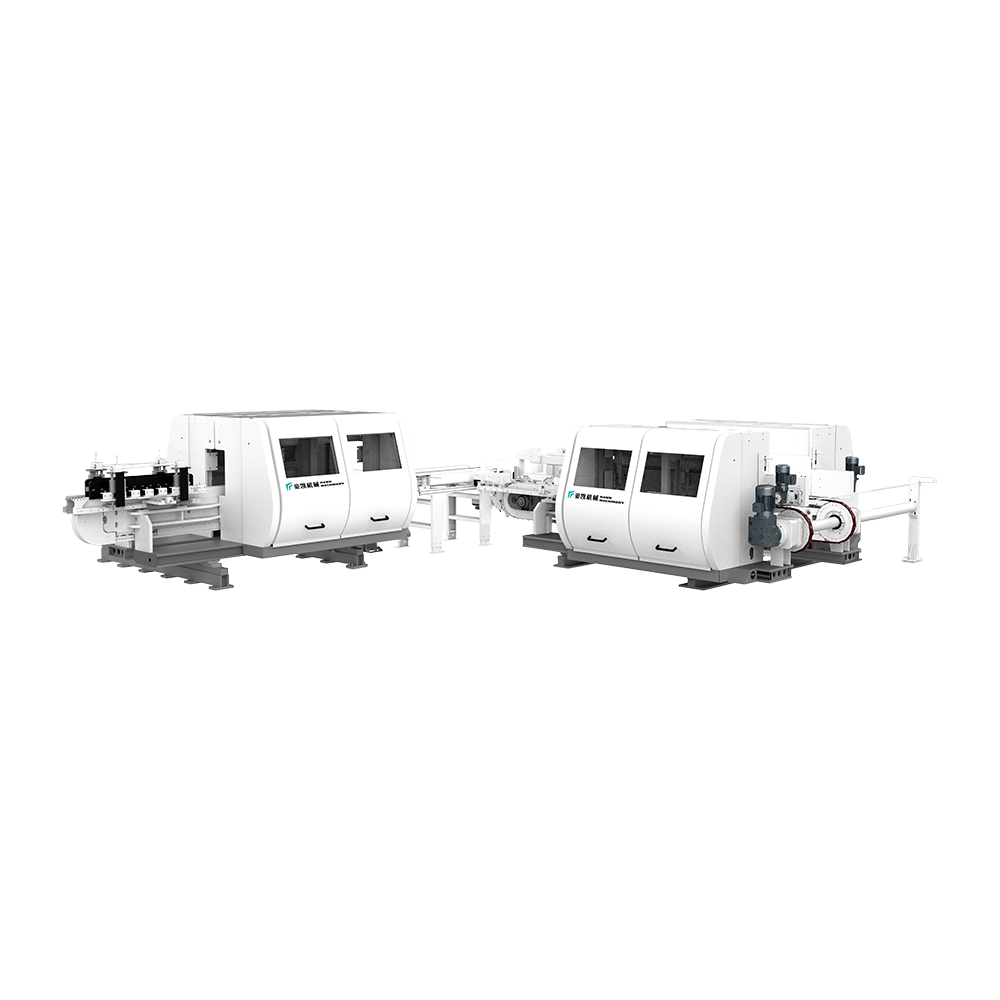
Ten sprzęt nadaje się do przycinania i fazowania podłóg LVT. Wyposażony w pły...
Zobacz szczegóły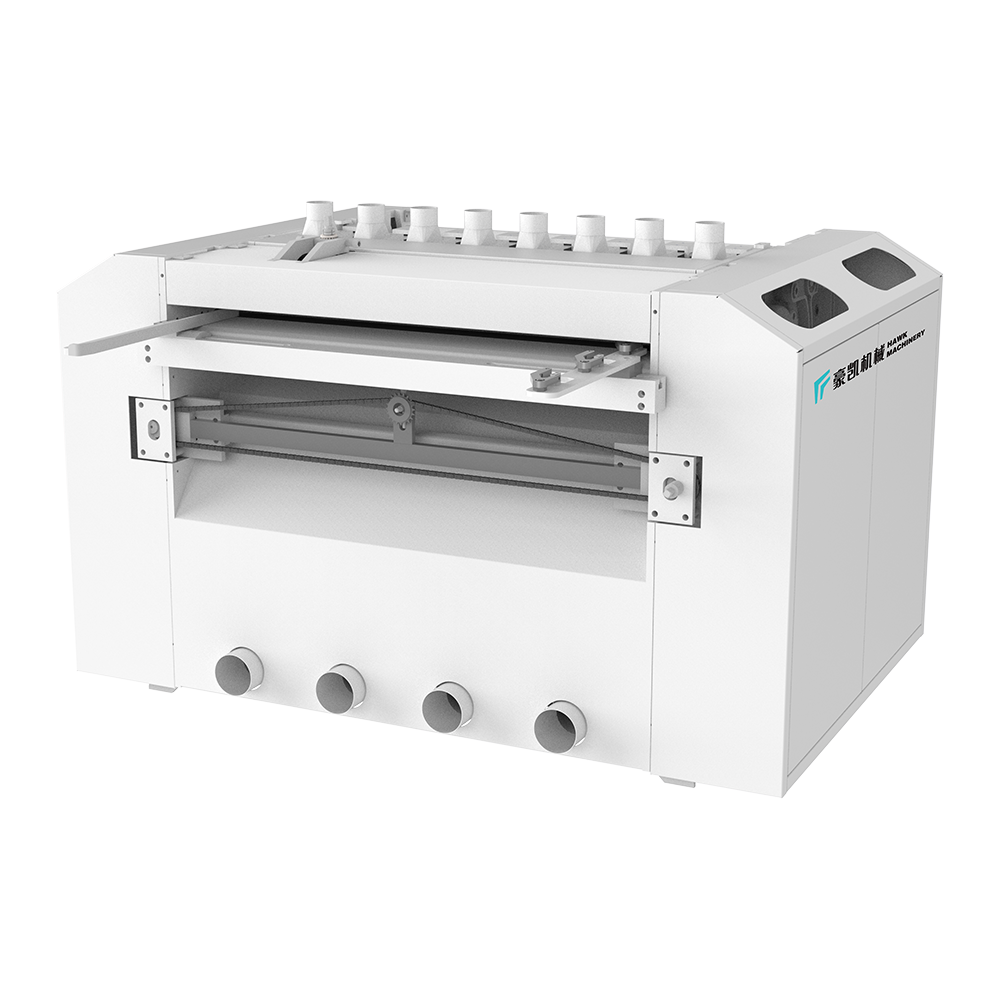
Różne metody piłowania transmisji są odpowiednie do różnych potrzeb przetwarz...
Zobacz szczegóły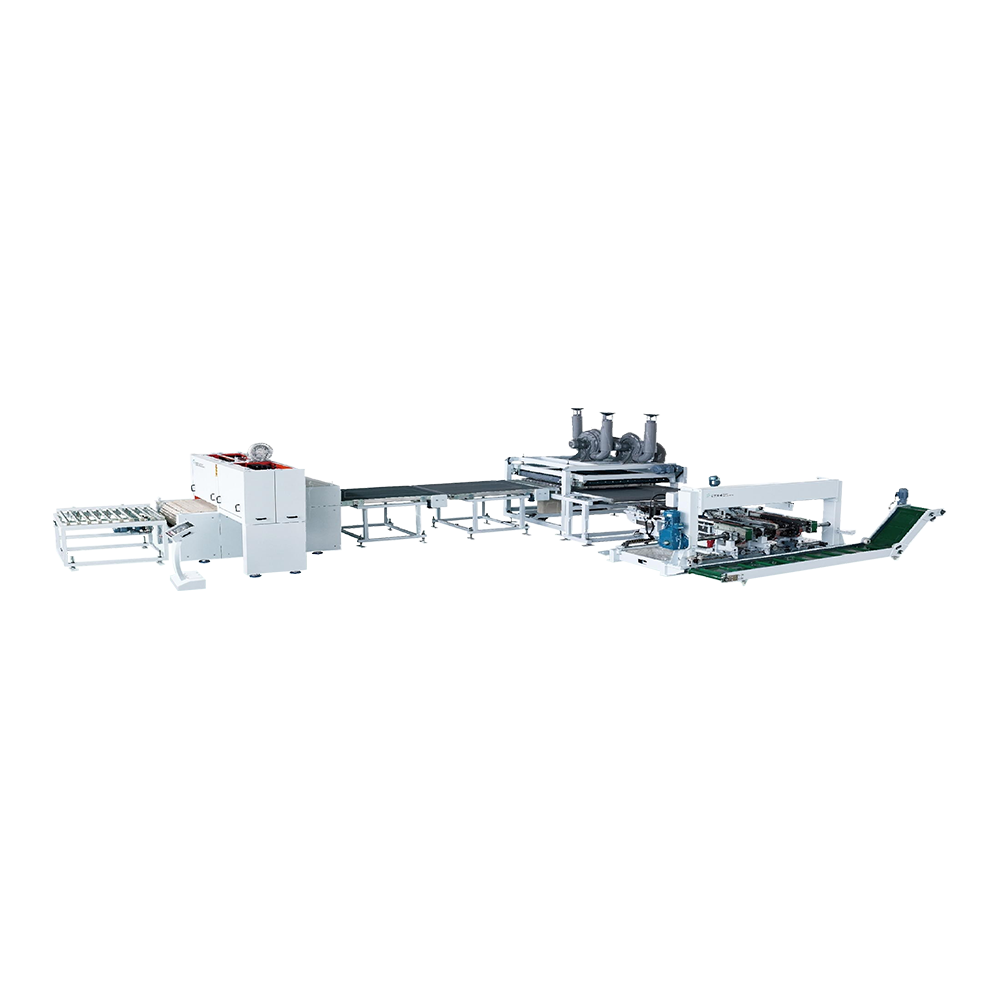
Prędkość zasilacza tego sprzętu może osiągnąć 40 metrów na minutę, całą ramę,...
Zobacz szczegóły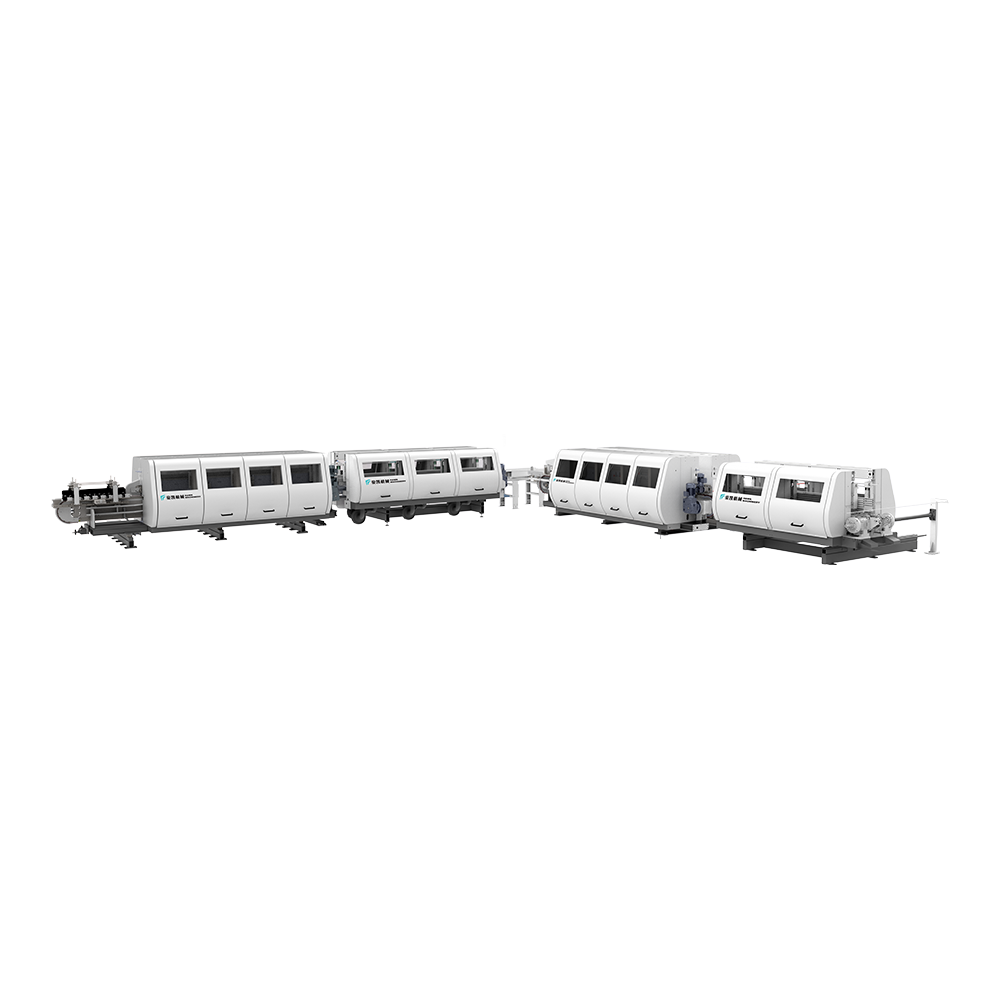
Nadaje się do powlekania krawędzi laminowanych, PVC i WPC. Korzystanie z farb...
Zobacz szczegóły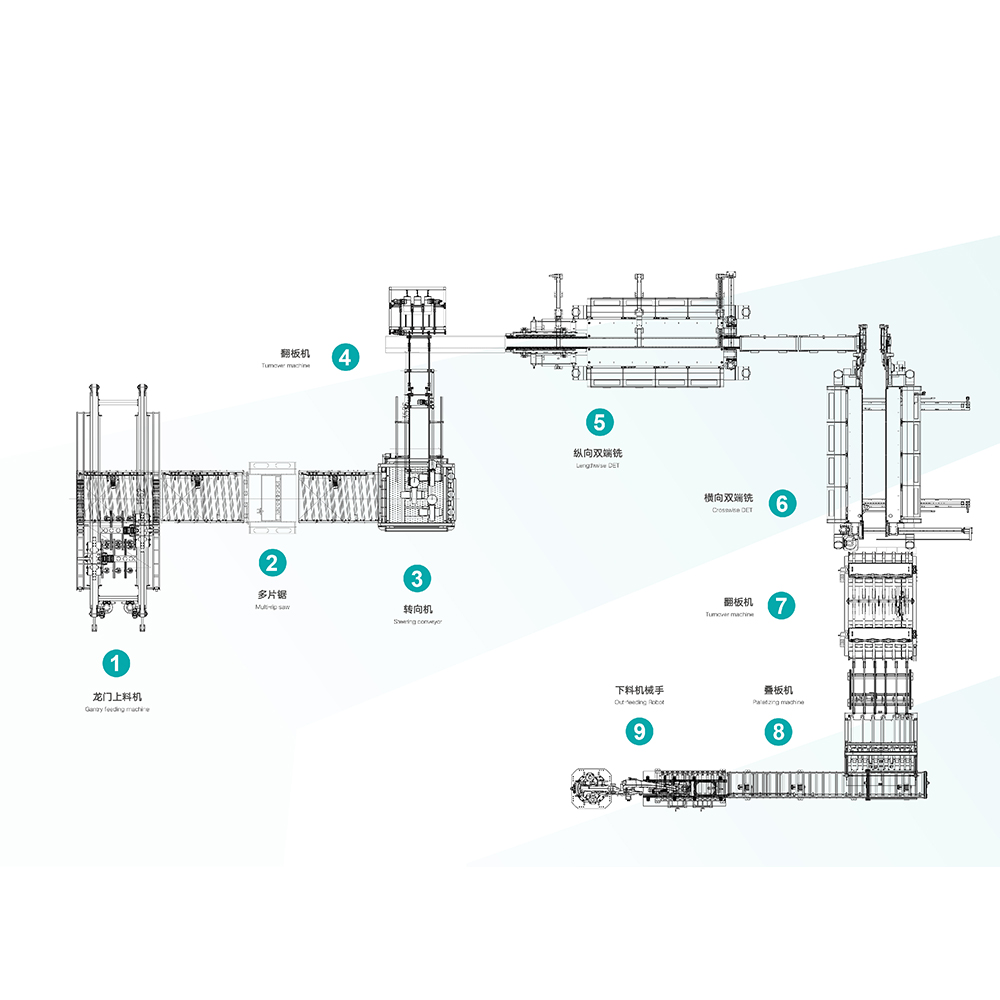
Hawk Machinery Automatyczne karmienie, cięcie i gniazdo, odpowiednie dla SPC,...
Zobacz szczegóły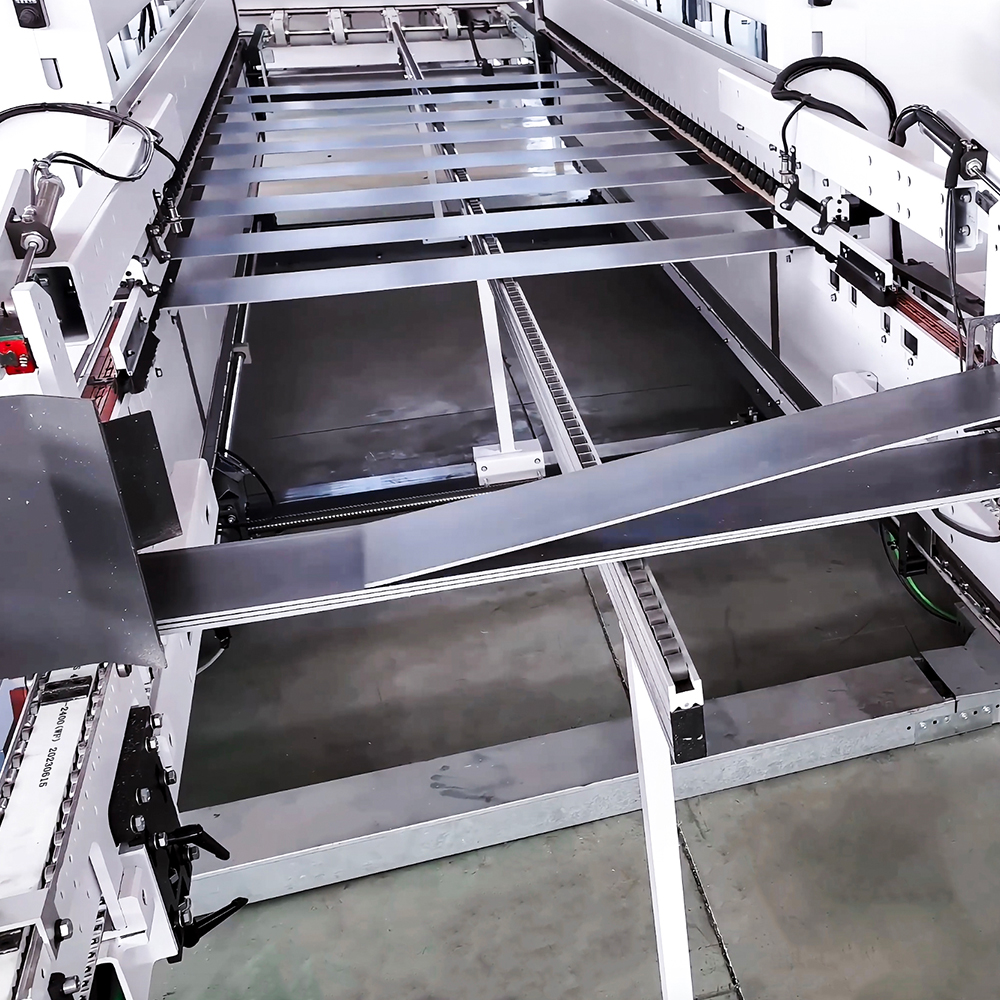
Zintegrowany inteligentny sprzęt integruje inteligentny przemysłowy Internet ...
Zobacz szczegóły
Informacje kontaktowe.
Obszar rozwoju Boyi, Changzhou City, prowincja Jiangsu, P. R. China
+86-0519-83319988
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Niestandardowe producenci maszyn do wytłaczania podłogi