Linia gniazda podłogowego (Double End cznoner)
Produkt może przenosić podłogę pionowo i poziomo. Seria maszyn obejmuje potrz...
Zobacz szczegółyWejdź na niemal dowolną linię podłóg SPC, WPC, LVT lub laminowanych, a usłyszysz ten sam rytm: panele przemieszczają się przez szereg stacji, z których każda przybliża deskę nieco bliżej gotowej deski. Gdzieś w tej sekwencji znajduje się wzdłużna maszyna DET. Nazwa brzmi technicznie, ale zadanie jest proste. Czopiarka dwustronna przeznaczona do maszyn z posuwem wzdłużnym, w jednym przejściu obydwie długie krawędzie panelu tworzą profil, który decyduje o wyglądzie, dopasowaniu i działaniu podłogi.
Dla zespołów produkcyjnych DET wzdłużny rzadko jest po prostu kolejną piłą. Jest to stanowisko do precyzyjnego profilowania. Tutaj zaczyna się szerokość, prostoliniowość krawędzi, geometria pióra i wpustu, jakość skosu i wykończenie powierzchni. Gdy stacja jest dobrze skonfigurowana, reszta linii ma stabilne odniesienie, na którym można pracować. Jeśli tak nie jest, każda dalsza operacja dziedziczy problem.
W konfiguracji wzdłużnej deska przemieszcza się wzdłuż swojej długości pomiędzy dwiema głowicami narzędziowymi. Głowice pracują jednocześnie na lewej i prawej dłuższej krawędzi. W zależności od pakietu narzędzi maszyna może dobrać rozmiar panelu, wyciąć pióro na jednej krawędzi i wpust na drugiej, zastosować fazowanie lub fazowanie, wyciąć rowki podcięcia lub przygotować krawędź do późniejszego etapu powlekania. W produkcji podłóg często jest to stacja, która nadaje desce profil dłuższej krawędzi, zanim nastąpi dopasowanie końcówek.
Część nazwy „podwójny koniec” odnosi się do jednoczesnej obróbki na obu końcach cyklu roboczego, a nie do dwóch oddzielnych maszyn skręconych ze sobą. To rozróżnienie ma znaczenie, ponieważ wzdłużny DET opiera się na wspólnym punkcie odniesienia w transporcie, stabilnym łożu łańcuchowym lub rolkowym oraz dwóch głowicach, które pozostają względem siebie wyrównane. Jeśli jedna głowa dryfuje, profil po tej stronie się zmienia, co widać po dopasowaniu na pióro i wpust. Aby uzyskać szersze spojrzenie na budowę i zastosowanie tych maszyn, zapoznaj się z tym przewodnikiem przemysłowa technologia czopowania dwustronnego jest użytecznym punktem wyjścia.
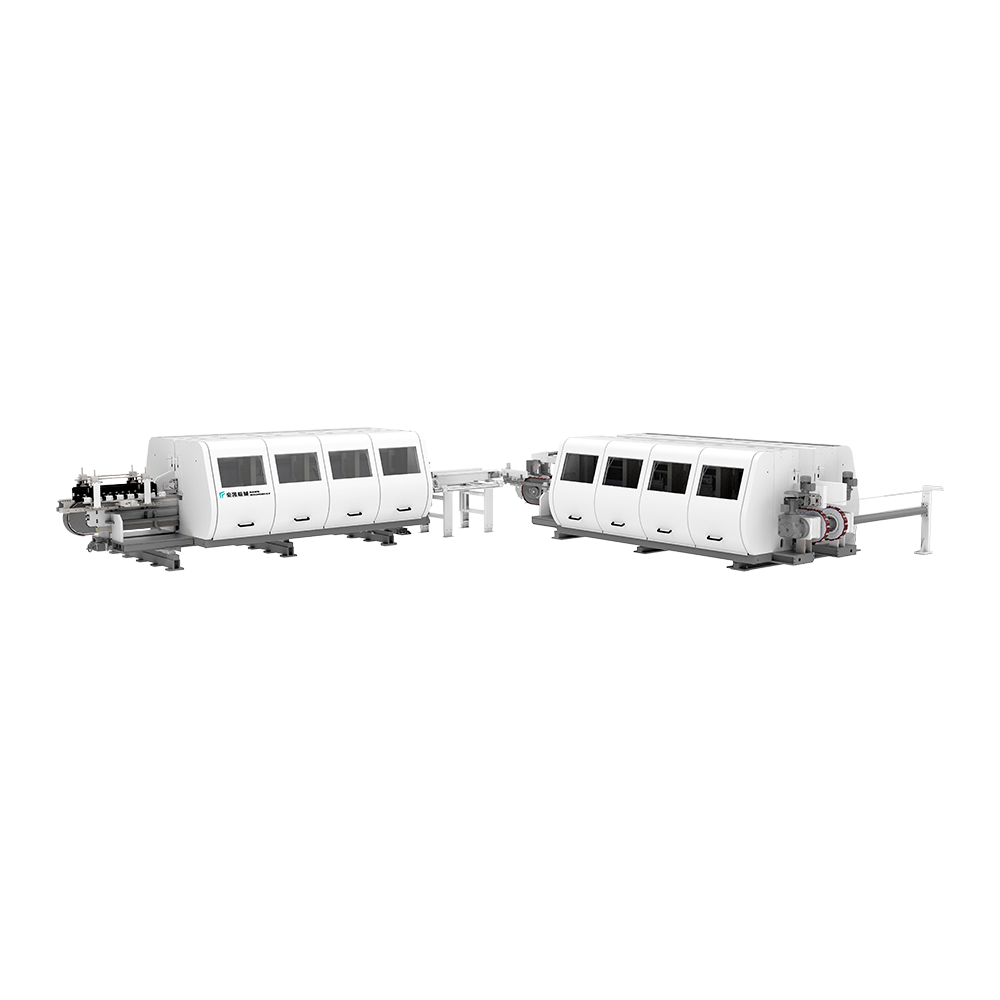 Seria dłutownic podłogowych z podwójną końcówką Seria sześciu modeli wzdłużnych i poprzecznych DET do paneli podłogowych, przydatna do oceny całego procesu krawędziowego, a nie samej mocy wrzeciona. Zobacz produkt →
W wielu zakładach podłogowych podłużny DET jest częścią sekcji szczelinowej, a nie samodzielnym zakupem. Można go łączyć ze stacją poprzeczną, systemami podawania, urządzeniami odpylającymi i powlekającymi krawędzie. Dlatego też decyzja o zakupie powinna opierać się na całym procesie obróbki krawędziowej, a nie tylko na mocy wrzeciona czy maksymalnej prędkości posuwu.
Różnica między wzdłużnym i poprzecznym DET nie polega po prostu na sposobie obrotu maszyny. Zmienia, które krawędzie są obrabiane, w jaki sposób panel jest podparty i co operator musi kontrolować. Stacja wzdłużna obsługuje długie krawędzie, gdy deska przemieszcza się wzdłużnie. Stacja poprzeczna obsługuje krótkie końce po ustaleniu profilu długiej krawędzi. Obaj pracują jako partnerzy, a pierwsza stacja zwykle wyznacza punkt odniesienia dla drugiej.
| Pytanie produkcyjne | Wzdłużny ODST | Poprzeczny DET |
|---|---|---|
| Które krawędzie są obrabiane? | Obie długie krawędzie | Obie krótkie końcówki |
| Jak panel podróżuje? | Wzdłuż jej długości | Na całej szerokości |
| Typowa rola | Wymiarowanie szerokości, pióro i wpust na długich krawędziach, fazowanie | Dopasowanie końcówek, czop i wpust z krótkim końcem |
| Zwykła pozycja w szeregu | Przed zakończeniem dopasowywania | Po profilowaniu wzdłużnym |
| Co sprawdzić w pierwszej kolejności | Prostoliniowość, spójność szerokości i głębokość profilu | Prostokątność, tolerancja zakończenia i dopasowanie do dłuższej krawędzi |
Wzdłużny DET może wyglądać prosto od strony operatora: podaj deskę, dociśnij ją do prowadnic, pozwól, aby głowice wykonały pracę. W praktyce maszyna zarządza kilkoma zmiennymi jednocześnie. Różnice w szerokości płyty, prostopadłość krawędzi, prędkość posuwu, zużycie narzędzia i odprowadzanie wiórów mają wpływ na ostateczną krawędź.
Większość wzdłużnych maszyn DET ma wspólną architekturę, chociaż szczegóły różnią się w zależności od producenta i zastosowania. Ważną kwestią nie jest to, czy maszyna ma te części, ale czy są one zbudowane i wyregulowane w sposób odpowiadający docelowemu materiałowi i tolerancji.
Dyscyplina konfiguracji jest tak samo ważna jak sprzęt maszyny. Wzdłużny DET jest tak stabilny, jak jego powierzchnie odniesienia. Jeśli łańcuch jest zużyty, prowadnice są luźne lub nacisk docisku jest nierówny, przecinarka może uzyskać czysto wyglądającą krawędź, która nadal nie przechodzi kontroli pasowania na sucho. Operatorzy powinni mieć możliwość sprawdzenia szerokości, głębokości profilu i prostoliniowości krawędzi za pomocą prostych mierników przed rozpoczęciem serii produkcyjnej.
Wzdłużny DET może zostać poproszony o przetestowanie kilku rodzin materiałów w tym samym zakładzie. Każdy z nich zachowuje się inaczej na krawędzi skrawającej. SPC jest materiałem sztywnym i ściernym, dlatego też zwykle większą wagę przywiązuje się do trwałości narzędzia i kontroli zapylenia. WPC jest bardziej miękki i może być bardziej wrażliwy na ciepło i ciśnienie pomocnicze. LVT jest elastyczny i może wymagać ostrożnego prowadzenia posuwu, aby uniknąć zniekształceń. Laminat tworzy warstwę odporną na zużycie i ryzyko odprysków. Wielowarstwowe podłogi inżynieryjne wymagają czystego ścinania włókien drzewnych, podczas gdy cement włóknisty i panele ścienne kładą nacisk na odporność na ścieranie i stabilne mocowanie.
Praktyczna lekcja jest taka, że nie należy zakładać, że pojedyncza konfiguracja zapewni dobre działanie każdego produktu. Profil, który działa na grubej desce SPC, może wymagać innego podparcia, prędkości posuwu i oprzyrządowania w przypadku cienkiej płyty LVT. Przed przyjęciem maszyny uruchom materiały, które faktycznie produkujesz. Sprawdź dopasowanie na sucho, a nie tylko krój. Przyjrzyj się pióro i wpust w dobrym świetle, zmierz głębokość i szerokość rowka w ciągu desek i sprawdź, czy faza nie jest wyszczerbiona lub wyrwana. Krótka wersja testowa jest bardziej przydatna niż długa karta specyfikacji.
W typowej linii podłóg, wzdłużny DET jest umieszczany po przycięciu panelu do odpowiedniego rozmiaru i przed dopasowaniem końcowym, powlekaniem lub pakowaniem. Dokładna kolejność zależy od produktu. Linia SPC może łączyć wytłaczanie, wyżarzanie, cięcie, dłutowanie i powlekanie. Linia laminatu może zaczynać się od prasy i przechodzić przez przycinanie i profilowanie. W obu przypadkach stacja wzdłużna musi zapewniać stałą długą krawędź, tak aby stacja poprzeczna mogła wytworzyć kwadratowy, dobrze dopasowany koniec.
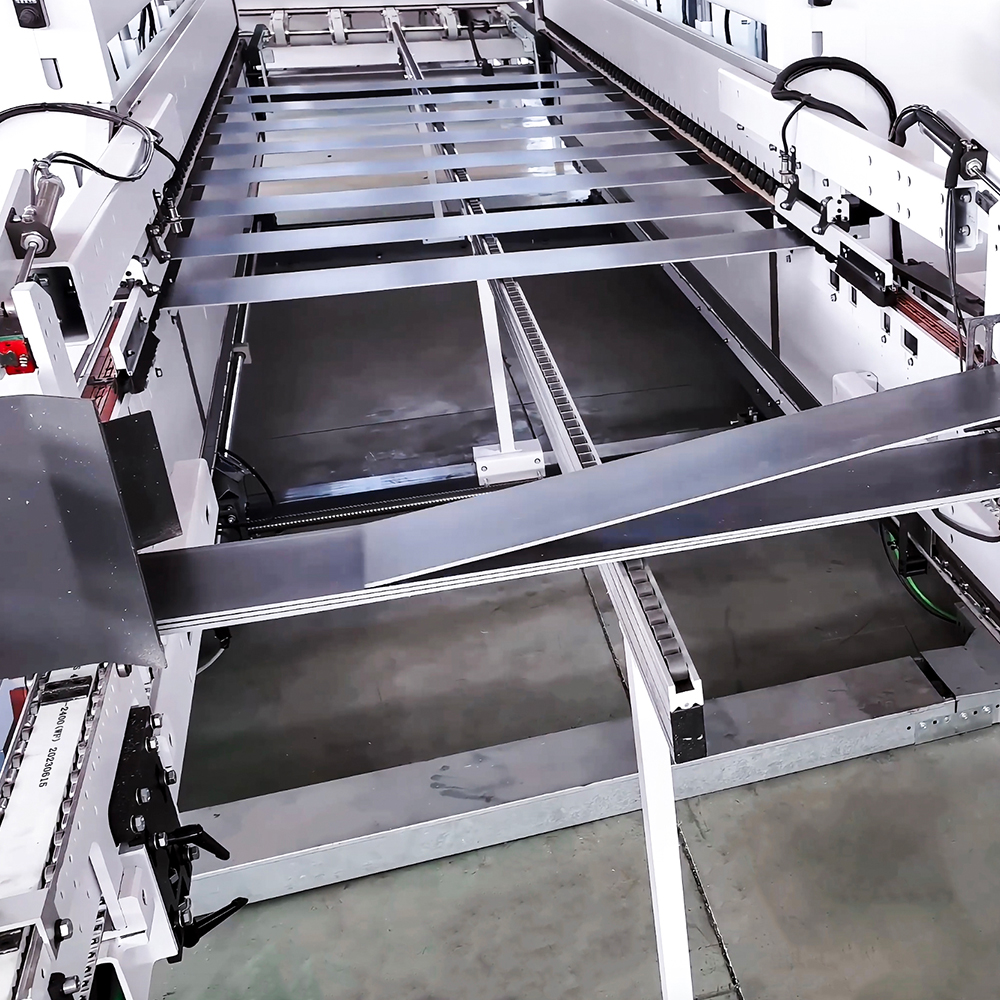
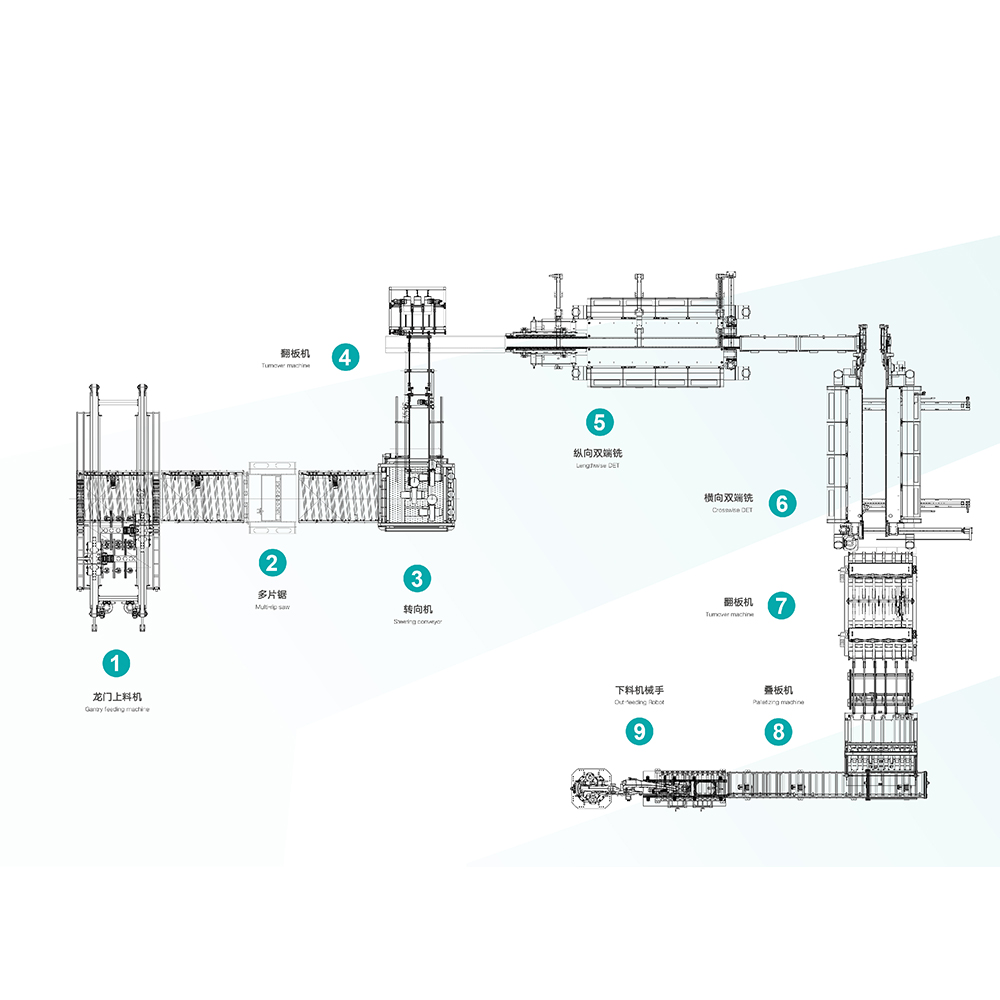 Automatyczna linia do produkcji podłóg SPC i PCV Zintegrowana linia do podawania, cięcia i dłutowania podłóg SPC, WPC i PVC, istotna przy ocenie podawania, przenoszenia i odbierania jako jednego procesu. Zobacz produkt →
Kiedy wzdłużna maszyna DET jest zintegrowana z linią automatyczną, sekcje podająca, transferowa i odbiorcza są tak samo ważne jak sama czopiarka. Maszyna, która dobrze radzi sobie w samodzielnym teście, może zachowywać się inaczej, gdy zostanie poproszona o podążanie za szybszą piłą poprzedzającą lub załadunek do stacji poprzecznej bez bufora. Szybkość linii, akumulację i odstępy między deskami należy rozpatrywać łącznie.
 Inteligentna linia do produkcji podłóg System MES Platforma MES z podłączonymi urządzeniami do cyfrowego zarządzania produkcją podłogową, wspierająca wyświetlanie zadań, etykietowanie, liczenie, identyfikację RFID i bezpieczny dostęp. Zobacz produkt →
W przypadku zakładów produkujących kilka profili lub pracujących na wiele zmian dane produkcyjne stają się częścią historii jakości. Rejestry ustawień, śledzenie trwałości narzędzi, przyczyny przestojów i uzysk przy pierwszym przejściu pomagają zespołom sprawdzić, czy problem z krawędzią jest spowodowany przez oprzyrządowanie, materiał, wymianę lub transport. W tym przypadku system zarządzania może wspierać operatora DET, zamiast zastępować jego ocenę.
Wzdłużna maszyna DET jest długoterminowym aktywem produkcyjnym. Rozmowa o zakupie powinna szybko przejść od głównego tematu do szczegółów, które determinują codzienną skuteczność.
Wzdłużna maszyna DET zyskuje swoje miejsce w wytwórni podłóg, gdy zapewnia przewidywalność długiej krawędzi. Oznacza to stabilny transport, powtarzalne ustawienia głowicy, odpowiednie oprzyrządowanie i procedurę konfiguracji, której operatorzy ufają. Maszyna nie musi być najbardziej skomplikowanym elementem linii. Musi zachować swoje odniesienie, usunąć odpryski, chronić powierzchnię panelu i zapewnić dopasowanie na sucho bez konieczności powtarzania regulacji.
W HAWK Machinery współpracujemy z producentami paneli podłogowych i ściennych od 2005 roku, a najbardziej przydatne rozmowy zwykle zaczynają się od przykładowej płytki i rysunku profilu, a nie od arkusza specyfikacji. Jeśli planujesz nową sekcję dłutowania lub wymianę istniejącej stacji wzdłużnej, zabierz ze sobą materiał, profil i potrzebną tolerancję. To jest praktyczna podstawa wyboru maszyny, która pasuje do linii, produktu i ludzi, którzy ją obsługują.
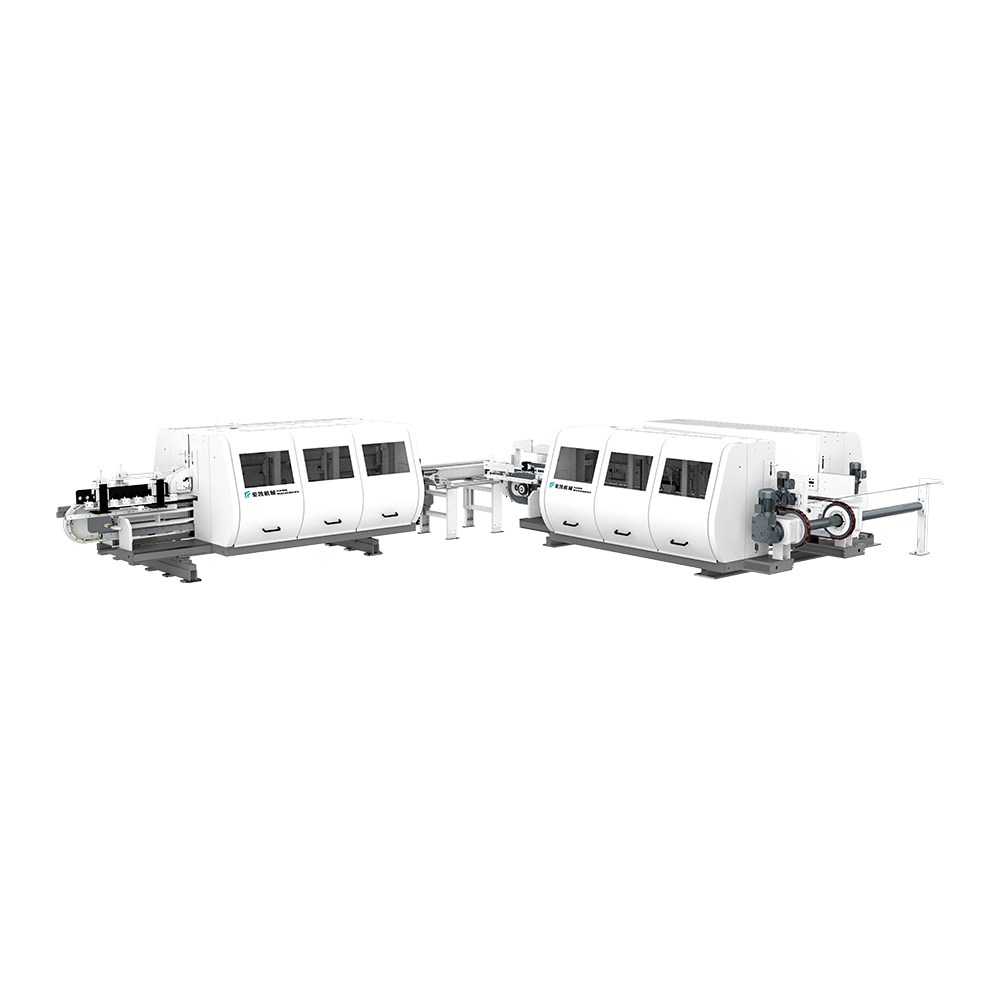
Produkt może przenosić podłogę pionowo i poziomo. Seria maszyn obejmuje potrz...
Zobacz szczegóły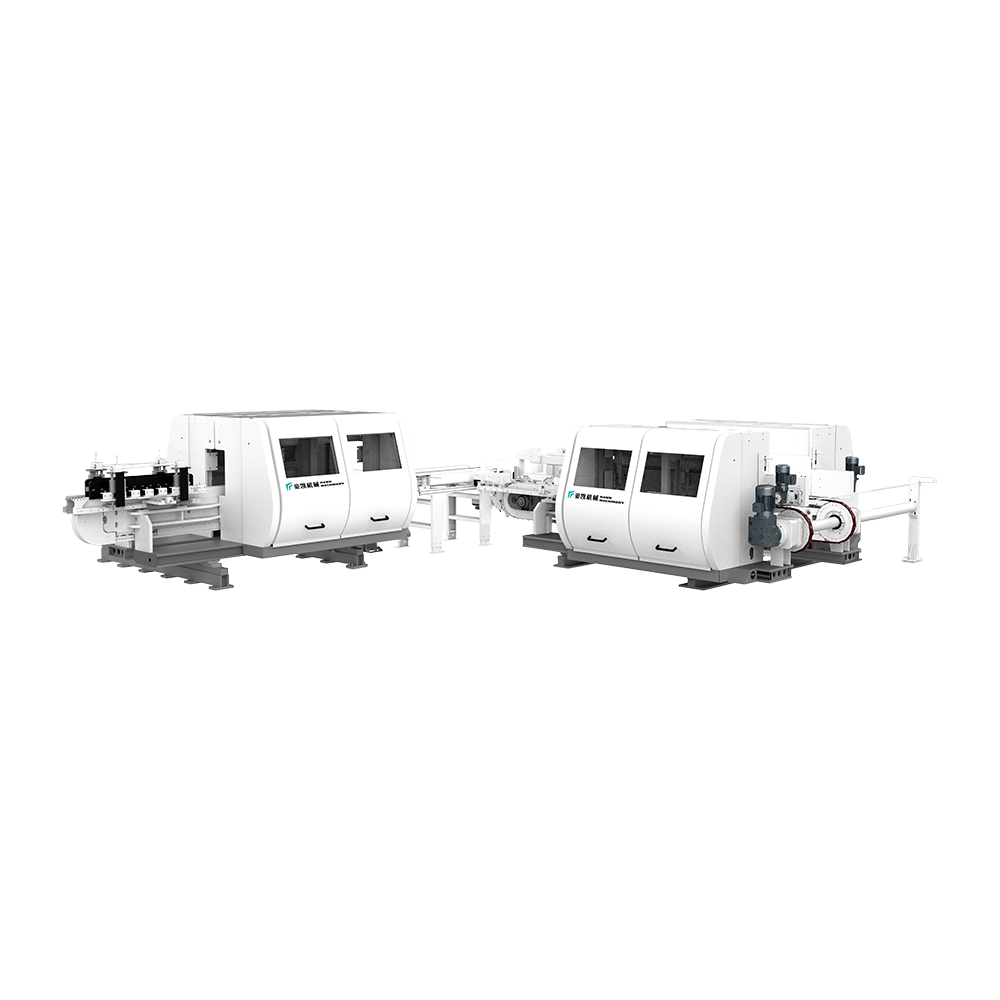
Ten sprzęt nadaje się do przycinania i fazowania podłóg LVT. Wyposażony w pły...
Zobacz szczegóły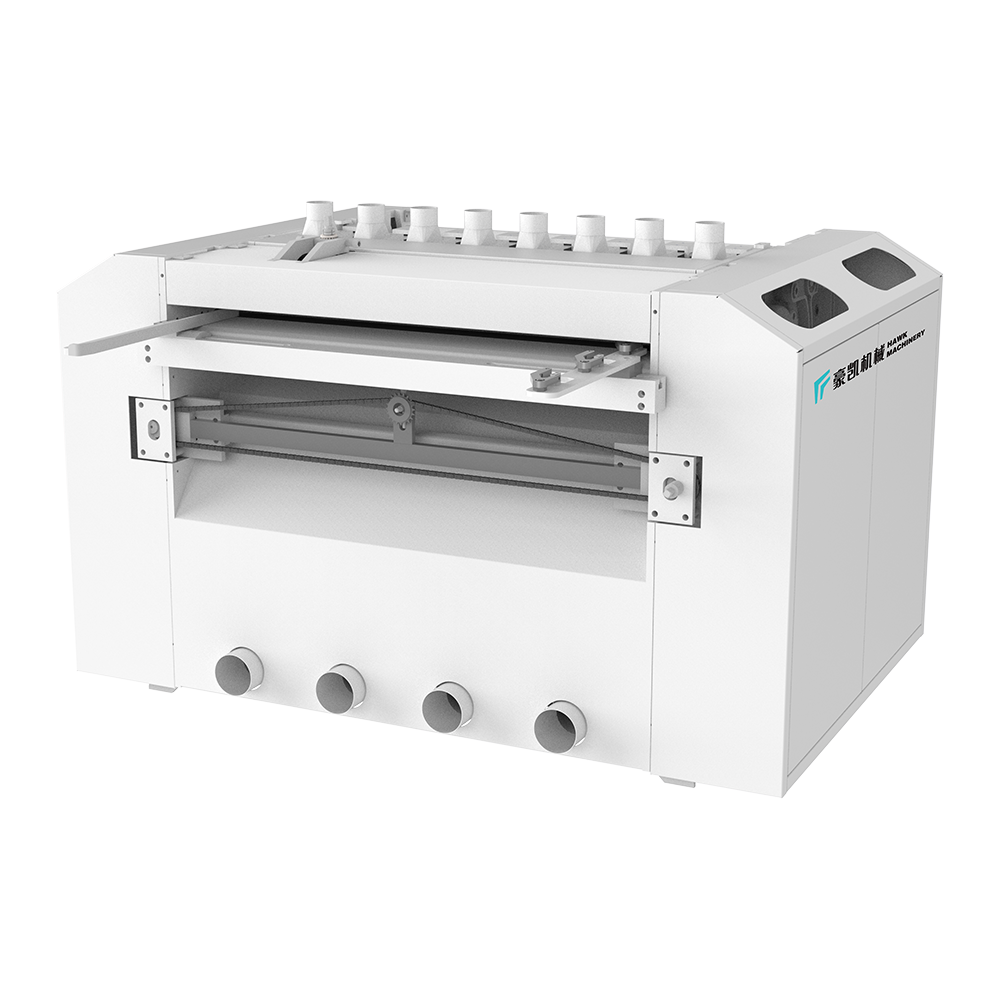
Różne metody piłowania transmisji są odpowiednie do różnych potrzeb przetwarz...
Zobacz szczegóły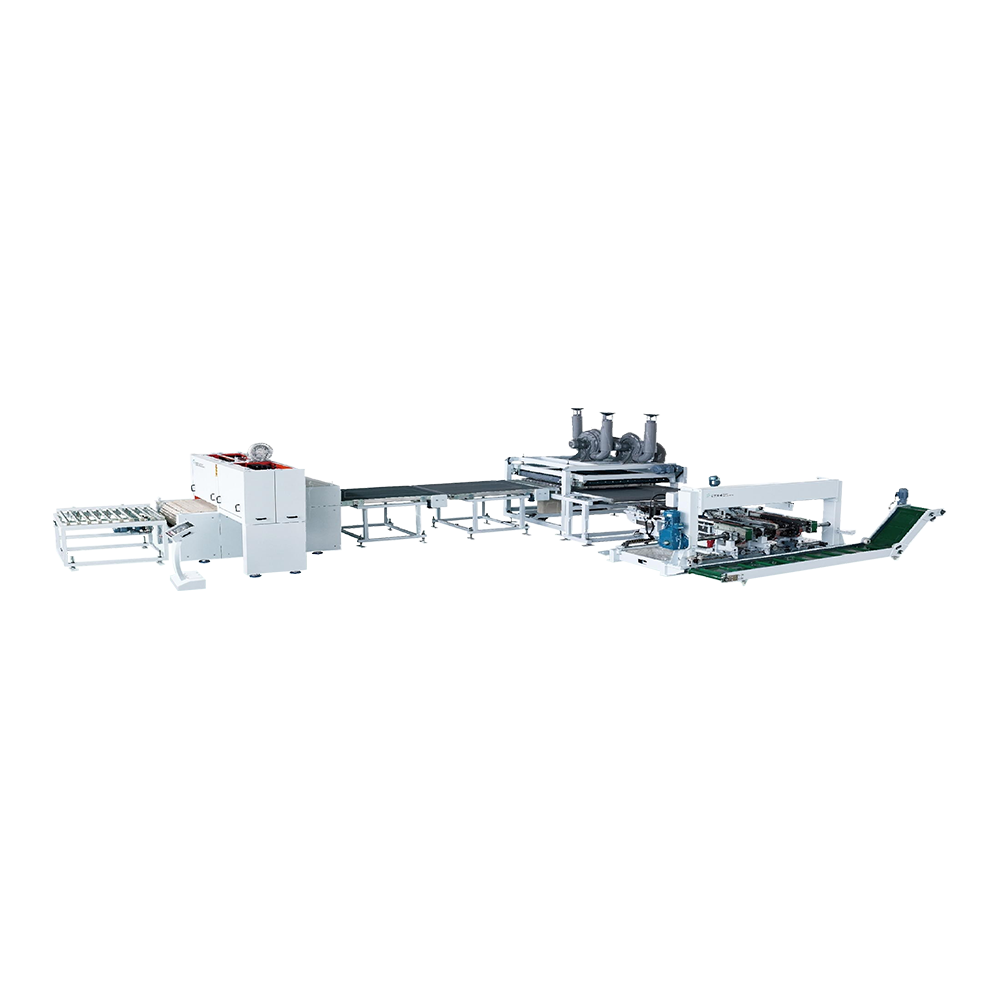
Prędkość zasilacza tego sprzętu może osiągnąć 40 metrów na minutę, całą ramę,...
Zobacz szczegóły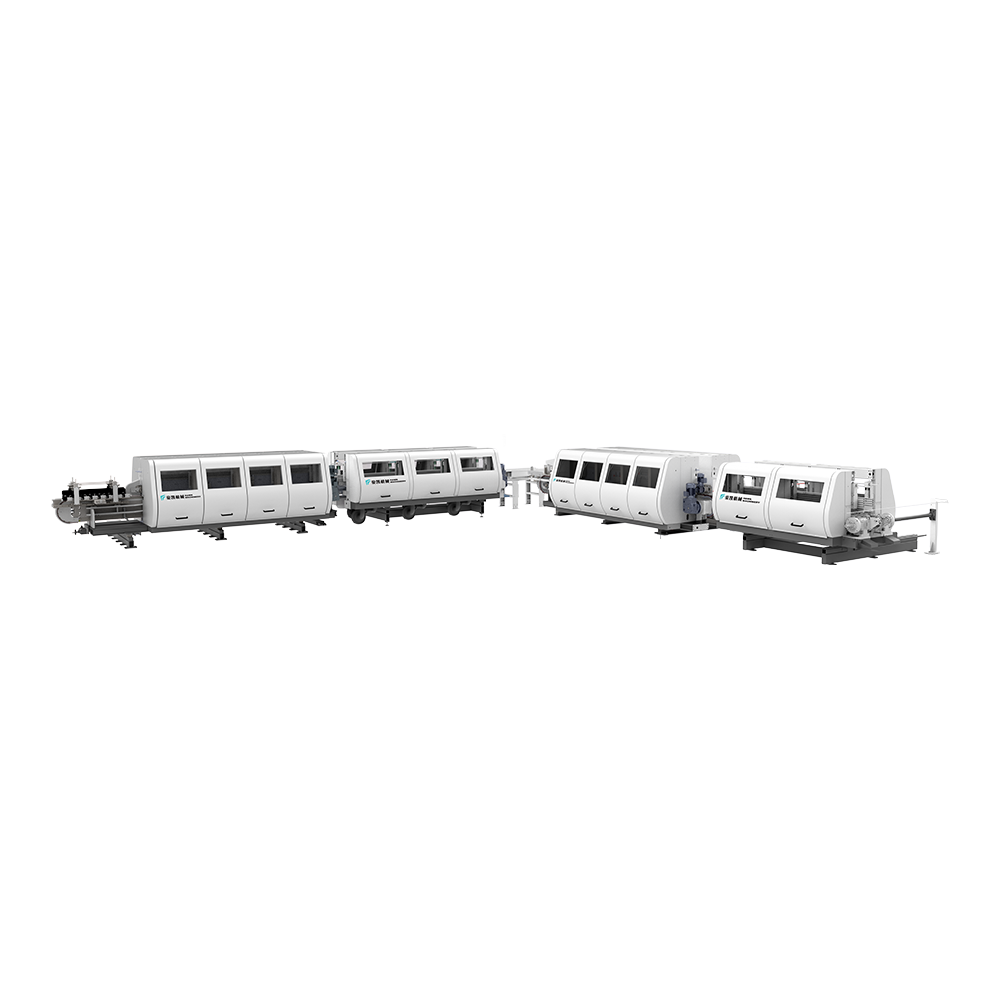
Nadaje się do powlekania krawędzi laminowanych, PVC i WPC. Korzystanie z farb...
Zobacz szczegóły
Hawk Machinery Automatyczne karmienie, cięcie i gniazdo, odpowiednie dla SPC,...
Zobacz szczegóły
Zintegrowany inteligentny sprzęt integruje inteligentny przemysłowy Internet ...
Zobacz szczegóły
Informacje kontaktowe.
Obszar rozwoju Boyi, Changzhou City, prowincja Jiangsu, P. R. China
+86-0519-83319988
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Niestandardowe producenci maszyn do wytłaczania podłogi